
Usinage CNC du plastique pour pièces sur mesure
 Remy
•
3 septembre 2026
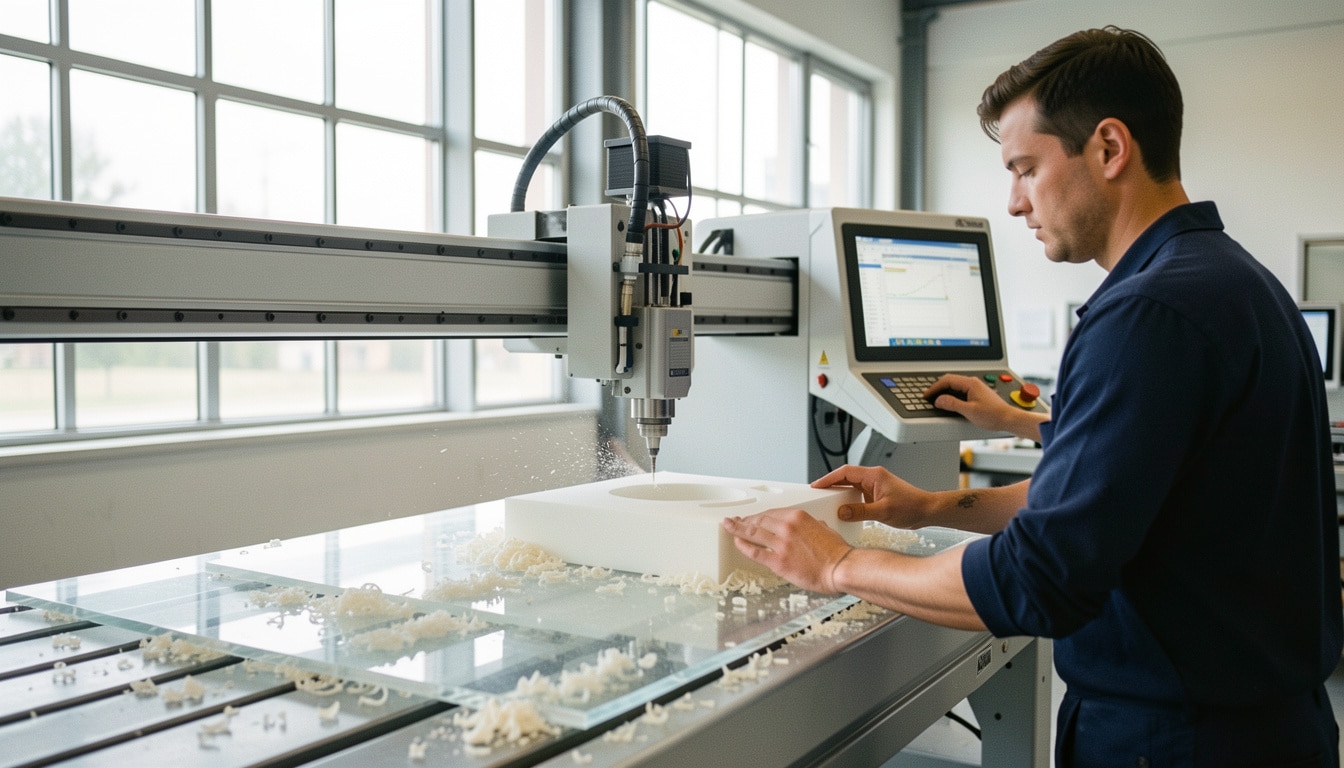
Quand une entreprise doit produire une pièce sur mesure sans perdre de temps, elle cherche vite une solution fiable, précise et adaptable. Dans ce contexte, l’usinage plastique CNC représente une réponse très concrète : il permet de transformer une idée en élément fonctionnel, avec une finition propre et des cotes maîtrisées. Ce procédé facilite le prototypage, garantit une bonne répétabilité et reste essentiel pour comparer plusieurs options de fabrication avant de lancer une série.
Comprendre le principe de l’usinage sur plastique
Le plastique est travaillé par enlèvement de matière, à l’aide d’une machine pilotée par ordinateur. L’usinage CNC offre une précision régulière, surtout quand la matière est bien choisie et que le programme est correctement réglé. Ce procédé se distingue de l’impression 3D, car il part d’un bloc ou d’une plaque de plastique déjà dense, puis retire ce qui est inutile. En pratique, il sert à produire des formes simples ou techniques, avec une logique industrielle et numérique.
Ce que fait réellement une machine numérique
Une machine numérique lit un fichier de fabrication et guide ses axes pour déplacer l’outil au bon endroit. Dans l’usinage plastique CNC, cela permet de fraiser, percer ou détourer avec une grande stabilité. L’opérateur règle la vitesse, l’avance et la profondeur selon la matière, puis contrôle le résultat. Vous obtenez ainsi un travail répétable, utile quand la pièce doit s’intégrer sans surprise dans un assemblage.
- Elle interprète un programme de coupe.
- Elle guide l’outil avec précision.
- Elle adapte le parcours aux contraintes du plastique.
- Elle produit des formes régulières en petite ou moyenne série.
Pourquoi ce procédé séduit pour les pièces sur mesure
Parce qu’il combine souplesse et précision, l’usinage plastique CNC attire les bureaux d’études comme les ateliers. Il permet de corriger rapidement un plan, de tester une géométrie et de valider une fonction sans attendre un moule. Pour une pièce unique, c’est souvent le bon compromis entre délai, qualité et maîtrise du coût. Vous gagnez en réactivité, surtout quand le projet évolue encore.
Les matières les plus utilisées et leurs comportements
Le choix de la matière change tout, car chaque plastique réagit différemment à la coupe et à la chaleur. Une plaque de PMMA n’a pas le même comportement qu’une plaque de POM ou de polycarbonate. Pour utiliser le bon plastique, il faut regarder la rigidité, la transparence, la tenue mécanique et la stabilité dimensionnelle. Une bonne qualité de surface dépend aussi de cette caractéristique, surtout si l’usinage doit rester propre au millimètre.
Choisir la bonne matière selon l’usage
Le PMMA convient quand vous cherchez une belle transparence. Le polycarbonate résiste mieux aux chocs. Le POM est apprécié pour les pièces mécaniques. Le PEHD supporte bien certains environnements industriels. Le PTFE sert dans des contextes chimiques exigeants. L’ABS reste une matière polyvalente pour des essais rapides. En pratique, il faut utiliser le plastique qui répond au besoin réel, pas seulement celui qui paraît le plus simple à usiner.
- PMMA : aspect clair et propre.
- Polycarbonate : résistance élevée aux chocs.
- POM : bon comportement mécanique.
- PEHD : usage industriel courant.
- PTFE : bonne tenue chimique.
- ABS : solution polyvalente et accessible.
Ce qu’il faut retenir avant de lancer la fabrication
Avant de lancer la fabrication, vérifiez l’épaisseur de la plaque, la rigidité attendue et la température d’usage. Une matière trop souple peut vibrer, tandis qu’un plastique trop dur peut demander plus d’attention au réglage. Le bon choix se fait donc entre usage final, délai et qualité attendue. Si vous hésitez, mieux vaut demander un avis technique avant d’engager la coupe.
Réussir le fraisage et le tournage sans abîmer la matière
Le fraisage et le tournage demandent une vraie maîtrise, car le plastique supporte mal les erreurs de coupe. Un outil mal choisi, une avance trop faible ou une vitesse excessive peuvent marquer la surface. Pour réduire les défauts, il faut chercher un équilibre entre rendement et douceur d’usinage. Le but n’est pas d’aller vite à tout prix, mais d’obtenir une coupe nette, sans échauffement inutile ni bavure visible.
Les réglages qui changent tout
Sur une machine bien paramétrée, le fraisage devient plus stable et le tournage plus propre. La vitesse de rotation, l’avance et la profondeur de passe doivent être ajustées selon la matière et l’outil. Une coupe trop agressive peut faire fondre le bord ou casser la continuité de surface. En revanche, un réglage cohérent améliore l’évacuation des copeaux et limite la chaleur au voisinage du millimètre critique.
- Adapter la vitesse à la matière.
- Régler l’avance pour éviter l’échauffement.
- Limiter la profondeur de passe.
- Évacuer les copeaux sans attendre.
- Surveiller la température pendant la coupe.
Les erreurs fréquentes à éviter
La première erreur consiste à négliger la chaleur, car elle déforme vite certains plastiques. La seconde est de forcer le fraisage sur une pièce mal bridée. Le tournage peut aussi laisser des traces si l’outil n’est pas affûté. Enfin, une mauvaise stratégie de coupe abîme la surface et oblige à reprendre la pièce. Mieux vaut tester sur une chute que corriger une série entière.
Les formes, tolérances et finitions que l’on peut obtenir
Avec une bonne préparation, l’usinage plastique CNC permet d’obtenir une forme simple ou complexe, selon l’accès de l’outil et la géométrie demandée. La tolérance dépend de la matière, de la taille de la pièce et du niveau de précision recherché. Une finition soignée améliore la qualité perçue et facilite l’assemblage. Pour un projet unique, la précision au dixième de millimètre peut déjà faire la différence.
Ce que la précision permet réellement
La précision ne sert pas seulement à “faire joli”. Elle garantit qu’une forme s’emboîte, qu’un trou reste aligné et qu’un composant fonctionne sans retouche. Sur des pièces techniques, la tolérance doit être pensée dès le départ, surtout si plusieurs éléments se montent ensemble. Une bonne mesure au départ évite des écarts coûteux à l’arrivée, notamment sur des pièces de petite dimension.
| Matière | Tolérance et finition |
|---|---|
| PMMA | Bonne tolérance, finition claire, forme nette |
| POM | Très bonne précision, surface propre, forme stable |
| Polycarbonate | Tolérance correcte, finition robuste, forme plus sensible |
| ABS | Tolérance standard, finition simple, forme polyvalente |
Quand la finition devient un critère décisif
La finition devient décisive quand la surface est visible, quand la pièce doit coulisser ou quand l’aspect compte autant que la fonction. Un polissage léger, un ébavurage ou un passage de reprise peuvent changer le rendu final. Dans certains cas, la qualité de finition évite aussi des frottements et prolonge la durée de vie. Vous gagnez alors en confort d’usage et en fiabilité.
Les usages industriels qui donnent du sens à ce choix
Dans l’industrie, cette technologie trouve sa place dès qu’il faut un composant précis, rapide à produire et adapté à un besoin concret. L’application la plus courante reste le prototype, mais on rencontre aussi des boîtiers, des supports, des gabarits et des isolants. Dans le secteur automobile comme en mécanique, la fabrication de pièces techniques en plastique répond souvent à des contraintes de délai et d’assemblage. Le service apporte alors une vraie expertise.
Des pièces techniques pour des besoins concrets
Un composant usiné peut servir à tester une fonction, maintenir un ensemble ou protéger un sous-système. Dans la mécanique, la fabrication d’une pièce sur mesure aide à valider un montage avant l’industrialisation. Dans un atelier automobile, cette application permet parfois de gagner plusieurs jours sur la mise au point. La technologie CNC devient alors un outil de décision, pas seulement de production.
- Prototype fonctionnel pour valider une idée.
- Boîtier technique pour protéger un ensemble.
- Support pour maintenir un composant.
- Gabarit pour répéter un montage.
- Isolant pour séparer des zones sensibles.
- Pièce technique pour un usage industriel.
Pourquoi l’automobile reste un cas d’école
Le secteur automobile demande souvent des délais courts, des formes précises et des essais répétés. Une pièce doit tenir la route sans bloquer la chaîne de validation, et la fabrication sur plastique permet justement d’itérer vite. Entre deux versions, on ajuste un composant, on vérifie l’interface et on repart. C’est un bon exemple de l’intérêt d’une méthode souple et réactive.
Pourquoi le prototypage rapide change la mise au point
Réaliser un prototype rapidement change la manière de travailler, car on ne reste plus bloqué sur le plan. Avec un fichier bien préparé, il devient possible de réaliser une version unique, de la mesurer, puis de la corriger. Cette méthode réduit les hésitations et éclaire la décision avant la série. Dans une optique de mise au point, la technologie CNC accélère donc le passage de l’idée à l’objet concret.
Du prototype à la version finale
Le prototype sert à vérifier la forme, la mesure et l’assemblage. Ensuite, on peut réaliser une version plus aboutie, toujours à partir du même fichier ou d’une révision du modèle. Cette logique unique puis série évite les mauvaises surprises, surtout quand plusieurs pièces doivent coopérer. Vous gagnez en clarté, car chaque correction repose sur un test réel et non sur une simple hypothèse.
- Valider la forme avant le lancement.
- Contrôler l’assemblage avec la mesure réelle.
- Tester la fonction dans un contexte concret.
- Ajuster le fichier selon les retours.
- Préparer le passage en série.
Les gains de temps les plus visibles
Le premier gain, c’est la rapidité de décision. Le second, c’est la réduction des allers-retours entre conception et atelier. Enfin, la fabrication d’un prototype unique aide à sécuriser la série, car les défauts apparaissent plus tôt. Cette méthode est particulièrement utile quand le délai compte, par exemple avant une démonstration client ou une validation interne.
Les limites à connaître avant de lancer un projet
Un bon résultat ne vient pas sans vigilance, car le plastique réagit à la chaleur, aux vibrations et à la géométrie. Certaines formes complexes demandent un pliage ou une reprise qui augmente le risque de déformation. L’épaisseur de la matière compte aussi, tout comme sa sensibilité aux contraintes. Pour rester dans une logique de qualité, il faut anticiper ces limites avant d’engager la coupe.
Les cas où une autre méthode peut être préférable
Si la pièce est très complexe, très fine ou destinée à une grande série, une autre technique peut parfois être plus bon. L’exigence de production, le pliage imposé ou l’épaisseur trop faible orientent alors vers une solution différente. Le choix n’est pas exceptionnel, il dépend simplement du besoin réel. Dans certains cas, l’injection ou la découpe peut réduire le coût global.
- Chaleur excessive sur certaines matières.
- Déformation liée à l’épaisseur.
- Fragilité sur des zones fines.
- Vibrations pendant la coupe.
- Choix matière mal adapté au projet.
Comment limiter les défauts les plus courants
Pour réduire les défauts, il faut choisir une matière adaptée, éviter les passes trop agressives et vérifier le bridage. Une technique propre repose aussi sur une machine bien réglée et sur une préparation sérieuse du plan. Si vous anticipez ces points, vous limitez les reprises et vous gardez une qualité plus stable, même sur une pièce complexe.
Préparer un dossier clair pour obtenir un résultat fiable
Un bon service ne peut pas deviner votre besoin : il a besoin d’informations précises pour travailler juste du premier coup. Le dossier doit expliquer le plan, la matière, les quantités, les tolérances, les finitions, les délais et le contrôle qualité attendu. Avec une technologie bien utilisée, la machine et la fraiseuse numérique suivent ensuite une logique claire. Plus la mesure est précise, plus le résultat final est fiable.
Les informations à fournir dès le départ
Indiquez le fichier, la matière souhaitée, la quantité, les cotes critiques et la tolérance visée. Précisez aussi les finitions, le délai et les points de contrôle. Un service sérieux pourra alors vérifier l’axe de fabrication, la compatibilité avec la machine et les contraintes de la fraiseuse. Cette préparation évite les malentendus et sécurise la mesure finale.
- Le plan ou le fichier de définition.
- La matière retenue.
- Les quantités à produire.
- Les tolérances attendues.
- Les finitions souhaitées.
- Les délais de livraison.
- Le contrôle qualité demandé.
Ce qu’un bon accompagnement doit vérifier
Un bon accompagnement ne se limite pas à lancer la machine. Il vérifie l’axe d’usinage, la faisabilité numérique, la cohérence des mesures et les points sensibles du dossier. L’expertise du service aide aussi à éviter une matière mal choisie ou une tolérance irréaliste. C’est souvent là que la différence se joue entre une pièce correcte et une pièce vraiment exploitable.
FAQ – Questions fréquentes sur l’usinage de plastique
Quel plastique choisir pour une pièce technique ?
Le bon choix dépend de l’usage, de la matière et de la qualité attendue. Pour une pièce mécanique, le POM est souvent pertinent. Pour une pièce transparente, le PMMA reste pratique. En secteur automobile, on privilégie parfois un plastique plus résistant aux chocs.
Quelle précision peut-on attendre en CNC ?
En usinage CNC, la précision peut atteindre le dixième de millimètre selon la matière, la machine et la forme. Sur un plastique stable, la finition reste propre et la qualité de coupe plus régulière. La technique de réglage compte autant que le matériau.
Pourquoi certaines matières se déforment-elles plus vite ?
Parce que le plastique réagit à la chaleur, aux vibrations et à l’épaisseur. Une matière trop souple ou trop mince peut bouger pendant l’usinage. Il faut alors adapter la méthode, la coupe et le bridage pour préserver la pièce.
Le prototypage convient-il avant une série ?
Oui, car il permet de réaliser une version unique, de la mesurer puis de corriger le fichier avant la fabrication en série. C’est une technique très utile pour valider la forme, l’assemblage et la finition, surtout quand le délai est serré.
Comment améliorer l’état de surface après usinage ?
On peut améliorer l’état de surface avec un ébavurage, un polissage léger ou un réglage plus fin de la coupe en CNC. Le bon geste dépend du plastique, de la pièce et du niveau de qualité recherché. Un usinage propre réduit déjà beaucoup les reprises.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie